
 hu
Derékszerszámtáska gyártási folyamata: Mérnöki munka a napi terhelésekhez
Egy villanyszerelő felnyúl, hogy rögzítse a kábeltálcát, majd fél térdre esik, hogy beállítsa a padlógyűrűt. Minden alkalommal, amikor a törzs szöget változtat, a derékszerszámtáskának követnie kell anélkül, hogy elmozdulna, megereszkedne vagy belevágna a csípőbe. Ez nem csak a vastagabb anyag kiválasztásán múlik. A derékszerszámtáska gyártási folyamata határozza meg, hogy egy termék képes-e nap mint nap megtartani ezt a geometriát. A jól felépített deréktáska a súlyelosztás, a zsebbe való elhelyezés, valamint az öv és a test találkozási pontja alapján készült. Éppen ezért a deréktáska beszerzését azzal kell kezdeni, hogy megértsük, hogyan is készült.
Miért különbözik a derékszerszámtáska gyártása a többi szerszámtáskától?
Ellentétben a mindkét vállon elosztó hátizsákkal vagy a kézben hordható táskával, a derékszerszámtáska teljes mértékben az övszerelvénytől és a testhez illeszkedő hátsó paneltől függ. A törzs egy műszak során több százszor elfordul, hajlik és csavarodik. A gyártásnak ezért olyan táskát kell létrehoznia, amely elég merev ahhoz, hogy nyitva tartsa a zsebeket, és elég puha ahhoz, hogy kövesse a természetes mozgást.
- A súlypont a deréknál helyezkedik el, így a zseb mélysége és elrendezése közvetlenül befolyásolja az egyensúlyt.
- Az öv szélessége és a párnázottság meghatározza a hosszú távú kényelmet ismételt terhelés mellett.
- A hátlapon a varrat elhelyezésénél kerülni kell az érintkezési nyomáspontokat.
- Az övrögzítésnek inkább el kell nyelnie a szerszámok húzását, nem pedig az anyagból való szakadást.
Gyakorlatilag ez azt jelenti, hogy a derékszerszámtáska gyártása vastagabb hevedert, sűrűbb varrást és több megerősítést használ, mint egy átlagos használati tasak. Ez azt is jelenti, hogy a szövet, a közbélés és az öv közötti kapcsolatot egyetlen rendszerként kell megtervezni.
A derékszerszámtáska gyártási folyamata, lépésről lépésre
1. lépés: Anyag kiválasztása és bejövő ellenőrzés
A gyártás a tervezett felhasználásnak megfelelő szövetekkel kezdődik. A professzionális deréktáskáknál a 600D poliészter a könnyű kereskedelmi használatra jellemző, míg az 1680D nejlon a napi munkahelyi visszaélések esetén. Az övheveder általában 1,5-2 hüvelyk széles, szoros szövésű poliészter hevederből készül, a csatot húzási teszt ellenőrzése után választják ki.
A beérkező szövettekercseket a súly, a bevonat tapadása és a színkonzisztencia szempontjából ellenőrzik. A PU vagy vízálló bevonatot gyakran víztaszító teszttel igazolják, mielőtt az anyag belép a vágási vonalba.
2. lépés: Vágás és közbélés előkészítése
A paneleket precízen vágják CNC vagy stancolt minták segítségével, amelyek minimalizálják a veszteséget. A fő testdarabokat, a zsebbéléseket és a háttámla paneleket külön vágják ugyanabból a gyártási tételből, hogy elkerüljék az árnyalatkülönbségeket. A hátlapra közbélés vagy hab van laminálva, hogy merevség nélküli szerkezetet adjon.
3. lépés: Zseb elrendezés és varrás sorrendje
Az öltéssort úgy kell megtervezni, hogy a nagy igénybevételnek kitett varratokat az élkötés előtt varrják. A zsebnyílásokat dupla öltéssorral erősítik meg, az övrések, a hurokrögzítések és a zsebsarkok végein pedig a bartack megerősítését alkalmazzák. Tipikus szabály, hogy a fő varratokon centiméterenként legalább négy öltés legyen.
A sok apró alkatrészt tartalmazó készleteknél a nagy sűrűségű zsebelrendezés különbséget tehet a használható deréktáska és a szerszámokat lenyelő táska között.
 Nagy sűrűségű, 32 zsebes, finomított tárolóeszköztáska moduláris elrendezéssel Ez a deréktáska 32 rendezett zsebbel és erős övvel rendelkezik a sok apró alkatrészt kezelő technikusok számára, így ideális a gyors hozzáféréshez és a szerszámok pontos szétválasztásához. Termék megtekintése →
4. lépés: Öv, csat és teherhordó egység
Az öv a deréktáska szerkezeti gerince. A heveder a hátsó panelen keresztül van beillesztve, és egy box-and-X mintával van varrva, hogy megakadályozza, hogy terhelés hatására kilazuljon. A csatokat kapcsolódási ciklusokra és szakítószilárdságra tesztelték. Egyes konfigurációk párnázott belső övvel egészítik ki a hosszú műszakokat.
"Az öv az alap. Ha a hevederes rögzítés meghibásodik, semmilyen zsebelrendezés nem mentheti meg a táskát."
Azon felhasználók számára, akik felváltva hordanak fúrót és kéziszerszámot, a moduláris gyorskioldó övkészlet különféle tasakelrendezésekhez illeszthető.
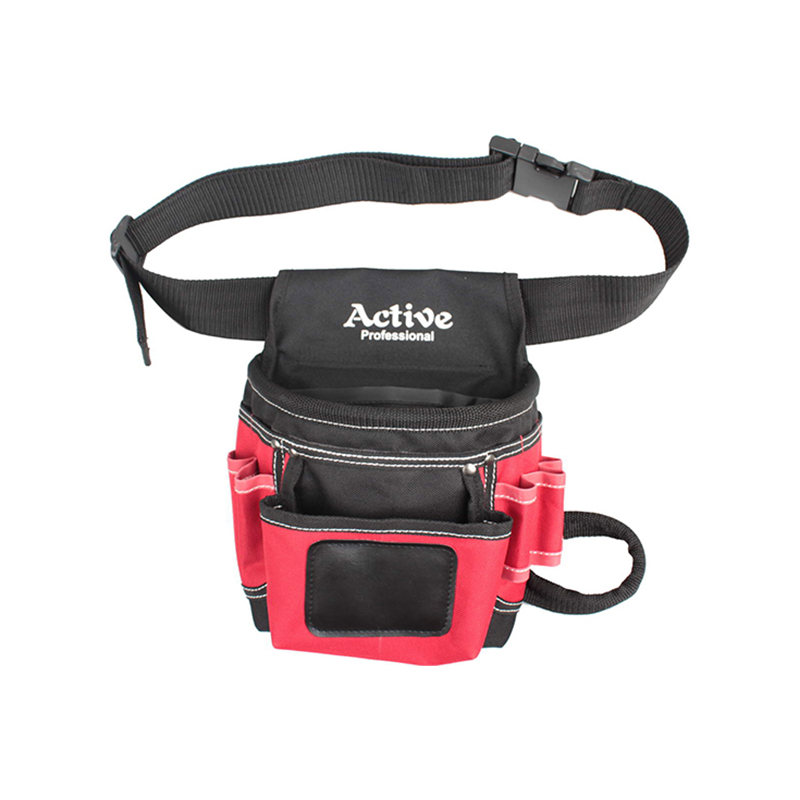
 Dekompressziós típusú, többfunkciós, nagy teherbírású szerszámos derékcsomag 33 font teherbírásával és megerősített terhelési területeivel ez a derékcsomag támogatja a nehéz szerszámokat, míg a párnázott heveder és öv csökkenti a fáradtságot a hosszú műszakok során. Termék megtekintése →
5. lépés: Élek kötése, befejezése és végső ellenőrzése
A fő összeszerelés után az éleket rögzítik, hogy megakadályozzák a kikopást, levágják a laza szálakat, és ellenőrzik a cipzáras vagy tépőzáras zárásokat. Minden táskát megvizsgálnak kihagyott öltések, egyenetlen varrások és hibás csatok szempontjából. Csomagolás előtt egy utolsó húzási tesztet végeznek az övcsatlakozón.
Minőségi ellenőrzések, amelyek számítanak a derékszerszámtáska gyártásában
A minőség-ellenőrzés azon részletek ellenőrzéséről szól, amelyek idő előtti meghibásodást okoznak a területen. Az alábbi táblázat azokat az ellenőrzéseket mutatja be, amelyeket egy szabványos professzionális deréktáskán kiszállítás előtt hajtanak végre.
| Tesztelem | módszer | Megfelelési feltétel |
|---|---|---|
| Öv kihúzható | Szorítsa meg a hevedert, és alkalmazzon merőleges húzást | 30 kg-nál nincs varratválás |
| Varrás erőssége | Szakítópróba a fő hátsó panel varrásán | 15 kg alatt nincs szakadás |
| Öltéssűrűség | Számolja meg az öltéseket a nagyító alatt | Legalább 4 öltés cm-enként |
| A csat tartóssága | Behelyezési és kioldási ciklusok | 10 000 ciklus hiba nélkül |
| Szövet súlya | GSM skála előre kivágott paneleken | A specifikáció 5%-án belül |
Egyedi derékszerszámtáska fejlesztés: Mit kell értékelniük az OEM vásárlóknak
Egyedi derék szerszámtáska üzembe helyezésekor nem a szín vagy a logó elhelyezése az első kérdés. Így működik együtt az öv, a hátsó panel és a zsebek a végfelhasználók meghatározott csoportja számára. A villanyszerelők számára előnyös a keskeny, mély zsebek a csavarhúzók és a huzalanyák számára; az ácsoknak nagyobb nyitott tasakra lehet szükségük kalapácsokhoz és mérőszalagokhoz; a fúrásra összpontosító felhasználók előnyben részesítik a felszerelt, gyors hozzáférésű tokot.
Egy tapasztalt gyártó partner általában először készít egy mintát, majd a felhasználói visszajelzések alapján beállítja a zseb szélességét, az öv merevségét és a csat stílusát.
 Famegmunkáló és építőmunkás speciális szerszámos deréktáska Nyolc zsebbel és kalapácshurokkal ellátott, kopásálló poliészterből készült tasak olyan mesteremberek számára készült, akiknek tartós, kiegyensúlyozott szerszámrendezésre van szükségük a munkaterületeken. Termék megtekintése →
Méretre szabható derékszerszámtáska-gyártó kiválasztása
Ha egy márkát vagy forgalmazási csatornát keres, akkor a gyár méretezési képessége ugyanolyan fontos, mint a minta minősége. Keressen olyan gyártót, aki több gyártósort üzemeltet, következetesen ellenőrzi az anyagtételeket, és rendelkezik tapasztalattal az exportrendelésekkel kapcsolatban. A gyártási folyamat nem egyetlen esemény; ez minden tételben megismétlődik, és a hevedervastagság vagy az öltésfeszesség kis eltérései megváltoztathatják a végterméket.
A beszállító értékelése során kérdezze meg, hogyan kezeli a hevederrögzítési hibákat a visszaküldési ellenőrzések során, és van-e strukturált minőségi kapu a varrás és a csomagolás között. Azt is láthatja, hogyan gondolkodunk a szerszámtáska ergonómiájáról a szerszámtáska és a hátizsák összehasonlításában. A professzionális szerszámhordozó berendezések teljes kínálatához visszatérhet termékáttekintésünkhöz.
Az eredmény: egy munkaterületre épített derékszerszámtáska
A derék szerszámtáska másképp működik, mint egy hátizsák. Meghibásodik az övnél, a zseb szájánál vagy a varrásnál, ahol a szerszám súlya oldalra húzódik. A sikeres gyártás az a gyártás, amely ezt a három pontot tudatos anyagválasztással, öltésmintákkal és terhelési tesztekkel kezeli. Amikor értékel egy szállítót, ne csak az elülső zseb elrendezését nézze. Nézze meg, hogyan van rögzítve az öv, és hogyan viselkedik a táska a betöltés után. Itt válik láthatóvá a valódi gyártási minőség.

Professzionális vállalkozás vagyunk különféle típusú eszközkészletek exportálása.
Meggyőződésünk, hogy a minőség a minden, a szolgáltatás növeli az értéket”.
-
+86-15298800699

-
+86-512-58670375

-
karen@kun-bag.com

-
Building 11, No. 93 Chengang Road, Zhangjiagang City, Jiangsu tartomány, Kína

Szerzői jog © Zhangjiagang Seaark Tools Industrial Co., Ltd. Minden jog fenntartva.
Egyedi villanyszerelő szerszámos hátizsák gyártók